
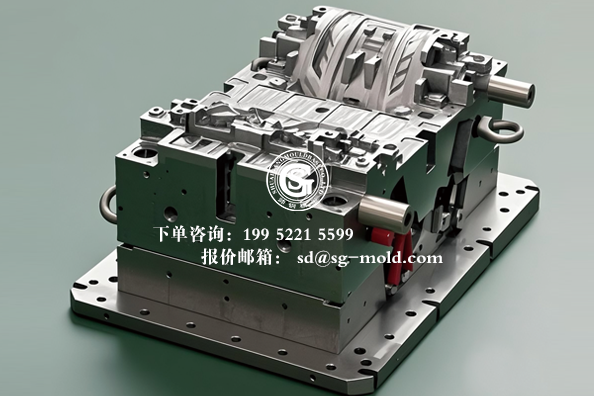
注射器、采血管、医美耗材、微流控芯片这类薄壁医疗塑胶件,一直是注塑行业里难度很高的赛道。产品壁厚薄、注射压力大、胶料流速快,对型腔的密封、配合精度要求苛刻。很多模具团队把重心放在型腔镶件设计和抛光上,却容易忽略模架作为基底的影响。医疗模具的模架,和普通家电、日用品注塑模架不是一套标准,基材稳定性、防锈能力、微小孔位同轴度、洁净防护,每一项都直接决定产品能不能稳定量产,能不能满足医疗行业的合规要求。
首先是钢材选材逻辑。普通注塑模架多用预硬普通模具钢,而医疗薄壁模具,很多时候需要模架本身具备防锈能力,常用S136、420不锈钢类模具钢。这类钢材铬含量高,抗锈蚀能力强,适合潮湿环境、清洗消毒工况,避免模架表面生锈转移到产品上,造成黑点、杂质不良。但不锈钢钢料加工特性和普通预硬钢不一样,切削阻力大,加工容易发热,加工参数控制不当,模板容易产生加工应力,后续抛光后出现变形、波纹。并不是所有医疗模具都必须用不锈钢模架,部分不接触胶料、长期在干燥车间使用的辅助模架,也可以选用优质预硬钢,但必须做好防锈涂层和油封防护。
镜面抛光对模架基底的要求,是很多新手设计师容易踩坑的地方。型腔镶件要做到A1镜面,不只是镶件本身抛光工艺到位,支撑它的模架基底不能有应力回弹。如果模板内部残余应力大,镶件装配压紧之后,受力不均,抛光完成一段时间后,基底轻微形变,镜面就会出现波纹、塌边。所以医疗模具模架,必须严格执行去应力工艺,粗加工后预留余量,做去应力回火,精加工后恒温静置复测,保证模板尺寸稳定,给镶件提供一个不变形的平整基座。基底一旦不稳,再好的抛光师傅也很难做出稳定镜面效果。
微小孔位与顶出机构的精度管控,是薄壁医疗模架的另一个难点。薄壁件顶针细、数量多,很多顶针直径只有0.8mm、1.0mm,顶针孔同轴度、位置度稍有偏差,就会出现顶针卡滞、折断,或者顶出时拉扯产品,产生发白、变形。这类模架在加工时,优先采用一次装夹完成同组孔加工,减少基准转换带来的误差;斜顶、抽芯的配合间隙也要重新核算,不能直接套用普通模具间隙标准。间隙太小容易烧死,间隙太大,高压注塑时容易跑飞边,对于医疗件来说,飞边属于严重不良,甚至会带来使用安全隐患。
医疗行业的合规和洁净防护,也是模架交付环节的特殊要求。普通模架加工完,简单去毛刺就可以打包;医疗模具配套模架,需要彻底去除所有锐边、毛刺、切削粉末,油路、螺纹孔内的切削油、铁屑必须清理干净。交付包装采用防锈纸、密封膜独立封装,避免运输途中生锈、沾染杂质。同时项目需要材质证明、热处理报告、检测记录,做到物料可追溯,方便下游客户审核、过体系认证。
在项目评审阶段,模架工艺工程师就要提前介入。医疗模具经常有热流道、时序控制、多点进胶结构,模架上要预留热流道安装位、测温、压力传感器走线孔,这些结构相互干涉风险高,如果前期图纸会审不到位,加工到一半改结构,不仅延误交期,还会破坏模板应力状态。
总的来说,医疗薄壁模具的模架,拼的不只是尺寸公差,而是稳定基材、低应力、防锈洁净、微小孔精度整套能力。很多模具厂做医疗项目失败,根源不是镶件,而是模架基底稳定性不足。针对医疗耗材、精密薄壁注塑项目,在前期定方案时,就要单独和模架供应商明确材质、应力处理、洁净包装、资料追溯要求,从源头规避量产风险。
Q:医疗模具模架一定要用S136吗?
A:不是绝对。直接接触胶料、需要清洗、高洁净要求的优先S136;不接触熔体的支撑模板,可选用预硬钢,配套完善防锈方案。
Q:薄壁医疗模架和普通精密模架最大差别在哪?
A:核心三点:防锈基材、低应力基底保障镜面稳定、大量微小顶针孔的位置度管控,同时配套可追溯资料与洁净交付标准。
| 帅硕模架(江苏)有限公司 | ||
| 地址: 江苏省无锡市宜兴模架科技产业园A2栋 |
| 询价 | 下单 | 查询 | 投诉及建议 | 在线客服 |
| 电话:199 5221 5599 邮箱:sd@sg-mold.com | 电话:13222981208 邮箱:sd@sg-mold.com | QQ:513137730  |
| 帅硕模架 模架网 |
| 苏ICP备09056094号-1 | 版权所有:帅钢集团 |
技术支持:模架网 |